CNC加工的切削量如何確定?處理原則是什么?
2022/1/12 17:08:02??????點(diǎn)擊:
??????文章來源:深圳一鑫精密CNC加工廠
CNC加工的切削量如何確定?處理原則是什么?
CNC加工切削量的正確選擇是CNC加工零件切削原理課程的主要內(nèi)容。
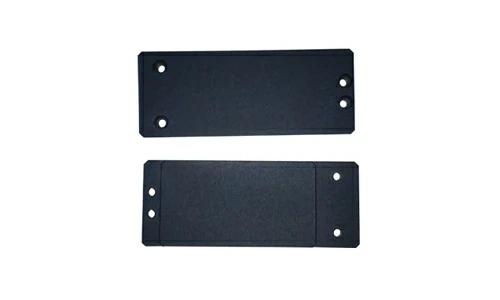
黑色鋁合金零件氧化
1、CNC加工進(jìn)給量
主要取決于工件表面的粗糙度要求。精加工時(shí),表面要求高,切削量小:0.06-0.12mm/主軸每轉(zhuǎn)。磨的時(shí)候最好大一點(diǎn)。主要由刀具受力決定,一般大于0.3,當(dāng)?shù)毒咧骱蠼禽^大時(shí),刀具受力較差,進(jìn)給量不能太大。此外,還必須考慮機(jī)床的功率以及工件和刀具的剛度。CNC程序采用兩種進(jìn)給量單位:mm/min,mm/主軸每轉(zhuǎn),以上單位為mm/主軸每轉(zhuǎn),若使用mm/min,可通過公式換算:每分鐘進(jìn)給=每轉(zhuǎn)旋轉(zhuǎn)進(jìn)給* 每分鐘主軸轉(zhuǎn)數(shù)。
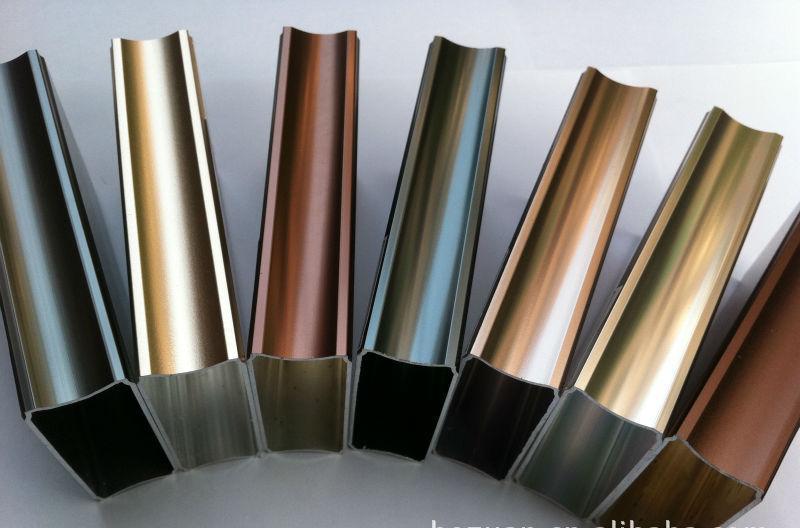
鋁合金氧化零件
2、切割速度
選擇主軸的每分鐘轉(zhuǎn)數(shù),首先要知道切削線的速度應(yīng)該取多少V,V的選擇:取決于刀具的材料、零件的材料、條件加工等。
加工條件:對于粗加工,V必須小于;對于精加工,V必須更大。機(jī)床、工件、刀具剛性差,V設(shè)定低。如果CNC程序中使用的S是主軸每分鐘轉(zhuǎn)數(shù),那么S必須根據(jù)工件直徑和切削線速度V計(jì)算:S(每分鐘主軸轉(zhuǎn)數(shù))=V(切削線速度) * 1000/(3.1416 * 工件直徑) 如果CNC程序使用恒線速度,那么S可以直接使用切削線速度V(m/min )
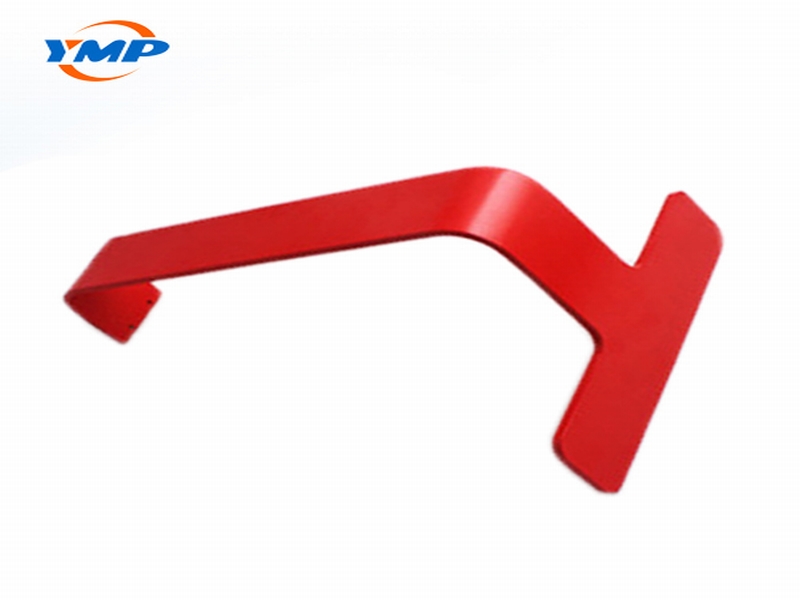
加工汽車配件
3、吃刀深度
精加工時(shí)通常取0.5(半徑值)或更少。粗加工時(shí),根據(jù)工件、刀具、機(jī)床的條件來確定。一般小型車床(最大加工直徑小于400mm)車削45#鋼為正火狀態(tài),刀具徑向深度一般不超過5mm。另外需要注意的是,如果車床主軸調(diào)速采用普通變頻調(diào)速,那么當(dāng)主軸每分鐘轉(zhuǎn)速很低時(shí)(100-200轉(zhuǎn)以下),動力電機(jī)輸出會明顯降低。只能做到很小。
- 上一篇:
CNC加工刀具切削前后角有什么好處?
2022/1/12 - 下一篇:
談?wù)匌堥T銑床的性能特點(diǎn)
2022/1/11