精密測量儀器零件
2026/11/3 10:06:07??????點擊:
??????文章來源:深圳一鑫精密CNC加工廠
精密測量儀器零件,是用于支撐、定位、導向或保護儀器測量系統的定制機械組件。**典型零件包括測頭支架、主軸座、對位安裝座、運動平臺組件和夾具板。
這些零件的價值,在于實際工作條件下維持預期的幾何關系。零件即使滿足圖紙尺寸,也可能因熱位移、裝夾變形、接觸力或裝配界面不穩定而影響測量結果。
因此,儀器制造商和采購團隊應將CNC加工與材料選擇、功能基準、表面處理及驗證一并評估。本指南說明采購定制計量組件時需要明確哪些要求。
1. 哪些測量儀器零件可以采用CNC加工?
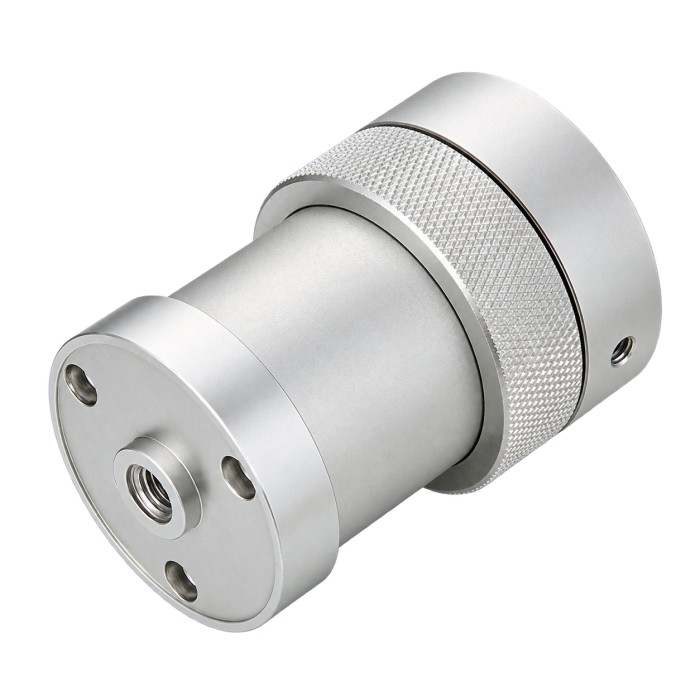
CNC銑削和車削適用于尺寸檢測及光學測量設備中的多種殼體、支撐件、軸類和接口零件。
表1:典型零件及功能要求
| 零件類別 | 典型示例 | 需要明確的要求 |
|---|---|---|
| 結構件 | 夾具板、安裝塊、框架 | 平面度、剛度、安裝變形 |
| 測頭接口 | 測頭支架、傳感器支架、轉接件 | 基準位置、角度對準、重復就位 |
| 運動組件 | 主軸座、導向支座、調節軸 | 孔形狀、同軸度、配合、影響反向間隙的接口 |
| 光學接口 | 鏡頭殼體、相機安裝座、對準環 | 軸線關系、表面狀態、雜散光要求 |
| 防護組件 | 蓋板、外殼、線纜支撐件 | 間隙、密封、熱隔離、裝配可達性 |
這些是應用示例,并不表示所有功能表面都能僅靠CNC切削完成。測量接觸面、導軌和基準面可能還需要磨削、研磨或其他專門工藝。
2. 零件精度與整機測量準確度不同
尺寸合格的殼體,不能證明整臺儀器的測量準確度。
分辨率是系統能夠分辨或顯示的最小變化量;重復性涉及規定重復條件下結果的一致性;測量不確定度描述可合理賦予被測量的數值分散程度。
顯示讀數達到0.001 mm,并不能證明測量不確定度為0.001 mm。校準、溫度、幾何關系、接觸條件及操作程序同樣重要。
Mitutoyo的測量指導討論了對準與阿貝原則:測量軸線與標尺軸線之間存在偏置時,角運動的影響就不可忽視。因此,支架、導向件和接口的設計與儀器表現直接相關。
對供應商而言,實際任務是識別哪些零件特征會影響測量鏈,并使用適當方法驗證。
3. 選材應關注穩定性,而不僅是切削加工性
6061-T6/T651鋁合金
鋁合金可作為輕量化殼體、夾具板和運動組件的候選材料。較低的運動質量具有應用價值,但熱膨脹必須符合儀器的誤差分配要求。
大量開腔去料也可能使殘余應力的影響顯現。應考慮原材料狀態、加工順序,以及解除裝夾后的最終檢驗。
316L不銹鋼
在耐腐蝕性和機械性能適當時,316L可用于特定殼體、支撐件或接口。它并不自動成為耐磨接觸件或所有精密軸的優選材料。
應比較具體合金狀態、運行環境、質量和可制造性,而不能將“不銹鋼”視為完整的材料要求。
低膨脹合金
Carpenter將Invar 36描述為一種鎳鐵合金,在最高約204°C的溫度范圍內,其熱膨脹約為碳鋼的十分之一,適用于需要盡量減少溫度引起的尺寸變化的場合。
這并不意味著零膨脹。具體溫度范圍、材料狀態、加工過程和支撐結構仍需評估。低膨脹合金的供應及加工能力應在報價階段確認。
表2:用于初步比較的材料參考性能
| 性能 | 6061-T6/T651鋁合金 | Supra 316L/4404不銹鋼 |
|---|---|---|
| 密度 | 2.70 g/cm3 | 8.0 g/cm3 |
| 彈性模量 | 68.3 GPa | 200 GPa |
| 20–100°C平均線膨脹系數 | 23.6 μm/(m·K) | 16.0 μm/(m·K) |
這些是材料參考性能,不是成品零件的保證值。零件剛度還很大程度上取決于結構和支撐條件。
4. 收緊公差前,先量化熱位移
NIST指出,20°C是尺寸測量的國際標準參考溫度,并說明偏離該溫度時,溫度及膨脹系數的不確定度會如何影響測量。
對于自由且均勻的熱膨脹:
\[ \Delta L=\alpha\times L\times\Delta T \]其中:
- ΔL:長度變化。
- α:線膨脹系數。
- L:初始長度。
- ΔT:溫度變化。
假設長度為100 mm的零件從20°C均勻升溫至25°C,并將表2中的膨脹系數視為常數。
表3:熱膨脹示例計算
| 材料 | 計算過程 | 長度增加量 |
|---|---|---|
| 6061鋁合金 | 23.6 × 10?? × 100 × 5 | 0.0118 mm=11.8 μm |
| 316L不銹鋼 | 16.0 × 10?? × 100 × 5 | 0.0080 mm=8.0 μm |
這些計算說明,即使加工尺寸受到嚴格控制,溫度仍可能產生重要影響。它們不是整機測量誤差,也不是一鑫精密的測試結果。
實際表現取決于約束、溫度梯度、其他零件的膨脹和補償措施。室溫達到某個標稱值,并不證明工件和儀器已經達到熱平衡。
5. 控制對準、接觸與裝配變形
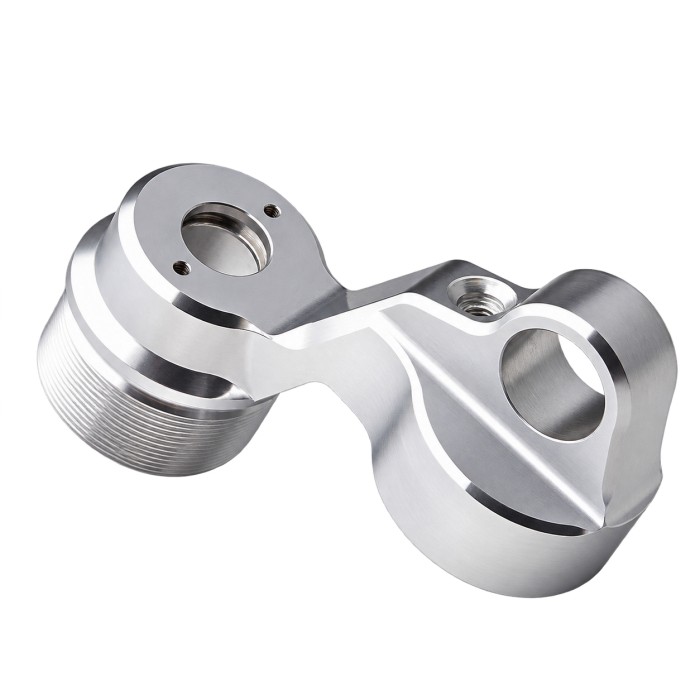
應明確功能基準及軸線關系。測頭支架可能需要控制相對于安裝面的方向;主軸座可能需要同軸的軸承安裝孔,而不僅是孔徑正確。
簡化的阿貝誤差示例為:
\[ 誤差大小\approx偏置距離\times角誤差 \]角度應以弧度表示。假設偏置為50 mm、角誤差為20 μrad,則:
\[ 50\times20\times10^{-6}=0.001\text{ mm}=1\text{ μm} \]該一階近似計算用于說明設計敏感性,不是公差建議或儀器實測性能。
接觸力和緊固件載荷也值得關注。薄壁、不均勻支撐或過度夾緊都可能改變幾何形狀。應規定關鍵特征是在自由狀態,還是在明確的裝配條件下驗收。
受控的擰緊順序與就位狀態,可能與標稱加工公差同樣重要。
6. 表面質量和后處理需要功能性規范
單一Ra值不能完整描述劃痕、波紋度、紋理方向或局部損傷。
應識別用于定位、滑動、密封、接觸被測件或支撐光學組件的表面。這些表面的要求可能與外觀面有明顯差異。
涂層會改變尺寸和界面表現。應明確涂層厚度、遮蔽區域、螺紋保護,以及關鍵尺寸適用于處理前還是處理后。
對于淬硬零件或專門的參考表面,應在下單前確定完整工藝路線。必要時,明確機械加工、熱處理、磨削、研磨及檢驗各環節的責任。
不能僅憑機床定位精度或重復定位指標,推斷成品零件能力。
7. 圍繞測量任務制定檢驗計劃
檢驗應根據圖紙要求覆蓋尺寸、形狀、方向、位置及表面狀態。
三坐標測量機(CMM)可以驗證可接近的幾何特征;圓度、表面紋理或特定光學要求,可能需要不同設備。測量設備應根據特征及所需不確定度選擇。
表4:長度測量的不確定度預算假設示例
| 分量,已換算為測量結果中的標準不確定度 | 假設值 |
|---|---|
| 參考標準校準貢獻 | 0.40 μm |
| 重復性貢獻 | 0.30 μm |
| 殘余熱效應貢獻 | 0.50 μm |
| 對準及裝夾貢獻 | 0.20 μm |
假設各分量互不相關,且已計入其靈敏系數。按照NIST介紹的不確定度傳播方法:
\[ u_c=\sqrt{0.40^2+0.30^2+0.50^2+0.20^2}=0.735\text{ μm} \]示例選取包含因子k=2,則:
\[ U=k\times u_c=1.47\text{ μm} \]其中,u_c為合成標準不確定度,U為擴展不確定度。
以上輸入值為說明計算方法而假設,不是校準數據或一鑫精密能力。實際預算必須考慮測量模型、相關性、分布,以及分辨率等相關貢獻。
應針對具體任務約定適當的包含因子和符合性判定規則。
8. 精密零件詢價應包含哪些資料?
應向供應商提供:
- 受控2D圖紙及匹配的3D模型。
- 材料牌號、狀態和證明文件要求。
- 功能基準及關鍵特征關系。
- 溫度參考及預期工作環境。
- 表面紋理、涂層、遮蔽和邊緣要求。
- 自由狀態或裝配狀態下的驗收條件。
- 數量、必要時的配合零件、檢驗記錄和交付要求。
還應說明零件在儀器中的作用。外觀蓋板與測頭定位接口不應接受完全相同的風險評審。
生產前,應要求供應商識別難以接近的特征、后處理依賴及檢驗限制。
9. 一鑫精密如何支持定制儀器組件?
深圳一鑫精密(Yixin Precision,YMP)公開介紹的服務包括CNC加工、五軸設備、車銑加工、表面處理、圖紙與工藝優化建議及裝配。公開列出的材料包括鋁、不銹鋼、鈦和塑料。
這些能力適用于定制殼體、支架、安裝件及合適的多面零件。對適當結構,五軸加工可能減少重新定位;協調表面處理和裝配評審,有助于提前識別接口風險。
應在報價階段確認實際圖紙要求的加工能力、專門精加工工藝、材料供應及測量計劃。制造零件不等于完成整臺測量儀器的校準。
請向一鑫精密提供圖紙、材料、數量、關鍵基準、運行條件、表面處理及檢驗要求,以開展具體項目的可制造性評審。
常見問題
所有計量零件都能僅靠CNC加工完成嗎?
不能。某些接觸面、導向面或參考面需要額外的專門精加工及驗證。
熱膨脹越低越好嗎?
不一定。應評估完整結構、溫度范圍、剛度、質量及與配合零件的兼容性。
顯示分辨率高,就能證明測量準確嗎?
不能。分辨率只是一個特性,完整測量過程決定其表現和不確定度。
尺寸報告可以替代儀器校準嗎?
不能。零件檢驗報告與裝配后的測量系統校準,目的不同。
- 上一篇:沒有啦
- 下一篇:
CNC機加工交期指南
2026/10/21