CNC 加工質量控制:一份實用的檢測指南
2026/8/18 11:47:50??????點擊:
??????文章來源:深圳一鑫精密CNC加工廠
一個零件看著再完美,也可能根本不對。孔徑差了千分之幾、螺紋擰不進去、或者孔位偏了一點,裝配時就可能合不上,或者后期在負載下直接失效。對采購和技術把關的人來說,搞清楚工廠到底怎么檢驗,能幫你挑到更靠譜的供應商,也少花冤枉錢返工。
這篇指南從頭到尾過一遍:一家像樣的機加工廠是怎么做質量控制的,從第一張圖紙評審,到最后那份檢測報告。
質量控制到底管什么
多數人以為 QC 就是量量成品。其實遠不止。一套真正的質量體系,在切第一刀之前就開始了,零件發出去之后還在延續:
- 報價前先審圖紙和規格
- 核對原材料
- 規劃工藝、驗證機床調試
- 做首件檢驗(FAI)
- 加工過程中量尺寸
- 成品檢驗并記錄
- 管控包裝和可追溯性
- 根治問題,而不只是挑出次品
重點不是最后把好壞零件分開。而是在整批都飄出公差之前,早點抓住變異。
為什么重要
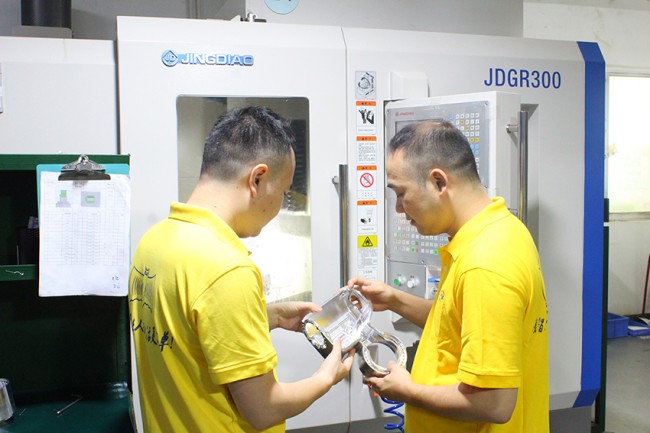
緊公差、薄壁、深孔、精密螺紋,在醫療、機器人、航空、汽車、光學、半導體這些行業里到處都是。一旦控制不到位,常見的毛病就來了:孔位歪了、同心度差、劃傷、螺紋廢了、零件變形、出現毛刺,甚至整批材料用錯。一批出問題,意味著交期延誤、報廢,有時候還有你不愿去想的安全隱患。
1. 圖紙評審與 DFM
質量活兒是從圖紙開始的,不是從機床。下刀之前,工廠應該先把你的 2D 圖紙和 3D 模型讀透,再核一遍公差、材料、表面處理和備注是否合理。
做 DFM(可制造性設計)評審時,工程師會問些實在的問題:
- 這些公差我們真能穩住嗎?
- 哪些尺寸是真的決定功能的?
- 有沒有公差定得比實際需要的還緊?
- 刀具夠得著內部特征嗎?
- 薄壁會不會加工時變形?
- 基準(datum)標得清楚嗎?
- 后處理會不會改變最終尺寸?
- 關鍵特征我們量得了嗎?
圖紙有歧義,就在投產前說清楚。不然你和工廠會按兩種不同的理解,做成同一個零件。
2. 來料檢驗
零件加工得再漂亮,如果用錯合金,也是廢的。在門口把材料查清楚,是杠桿最高的一道工序。
一般會查這些:
- 牌號和規格
- 化學成分與機械性能
- 尺寸和表面狀態
- 熱處理狀態
- 爐號或批號
- 供應商證書
像樣的工廠會把材料分開存放、貼好標簽,避免牌號混了。關鍵件還會用 XRF(X 射線熒光)確認合金成分——鈦、不銹鋼、鋁、鎳這些,看著都是灰撲撲的金屬,性能卻天差地別,這時候就有用了。
3. 首件檢驗(FAI)
FAI 是在你決定大批量跑之前,先把線下來的第一件查一遍。它要證明:機床、夾具、刀具、程序和檢驗方法,能做出合格的零件。
一次正經的首件檢驗,圖紙上的東西都要覆蓋:外形尺寸、關鍵直徑和深度、孔位、螺紋、形位公差、表面粗糙度、外觀,以及材料和表面處理的標注。首件不合格,你就調刀補、調夾具,再試一次——代價很小——而不是等到第 500 件才發現同樣的缺陷。
原型、新設計、五軸件,以及任何緊公差的活兒,首件檢驗尤其關鍵。
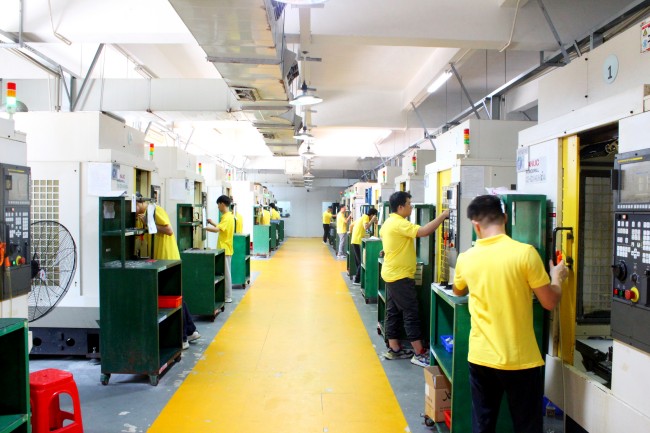
4. 過程控制
等到最后才量,純屬給自己找麻煩。過程檢驗讓操作員在還能補救的時候,就把漂移抓住。
常盯的有這些:刀具磨損、基準漂移、關鍵直徑、壁厚、平面度、表面質量、夾具松動,還有溫度變化帶來的尺寸浮動。某尺寸開始朝極限走,你在出廢品之前把刀補挪一下就行。
檢查頻率看零件。關鍵特征可能每件都量,穩定的非關鍵特征按批準的抽樣方案來。長批量會用 SPC(統計過程控制)盯趨勢,在尺寸破限之前就報警。
5. 終檢
終檢是在發貨前確認零件符合圖紙、訂單和所有質量要求。檢驗計劃要寫清:量什么、用什么量、多久量一次、合格判據、誰負責,以及附什么報告。
關鍵尺寸,可以在「氣泡圖」上給每個特征編個號,再和實測結果對應上。這樣你手里就有一份干凈的記錄:查了什么、過沒過。
檢測工具
沒有哪個工具能通吃所有特征。方法是跟著尺寸走的。
卡尺與千分尺。 卡尺量外形、內孔、臺階和深度很快,但緊公差它精度不夠。千分尺在外徑、厚度、軸類上更準;內徑千分尺能探到內部尺寸。選量具時,量程和分辨率要匹配公差。
高度規配大理石平臺。 高度規架在大理石平臺上,能量高度、臺階、孔位和相對位置,也能輔助查平面度、平行度和垂直度。平臺就是那個穩定的基準面。
內徑規與針規。 內徑規能發現孔里的錐度和不圓度。針規是快的「通止」法:通規能進、止規進不去。批量里反復查同一個孔徑時很省事。
螺紋規。 螺紋不能靠眼睛信。塞規查內螺紋,環規查外螺紋。通止規確認尺寸和配合;光學手段則能抓到牙頂損傷或牙型問題。
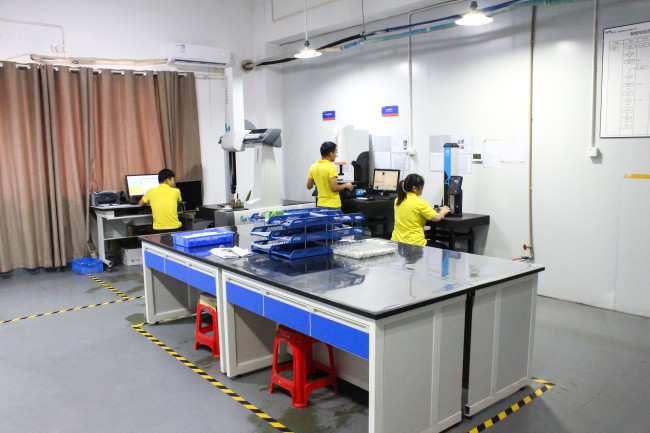
三坐標測量機(CMM)。 這是重武器。探頭或光學傳感器抓精確的坐標點,報出真位置度、平面度、直線度、圓度、圓柱度、平行度、垂直度、傾斜度、同軸度,還有復雜輪廓。遇到幾何刁鉆、多基準體系,或者手夠不著的緊位置度,它才顯出價值。
光學測量系統。 影像儀和光學投影儀,能在不施加壓力的情況下量細小、脆弱或易變形的特征——小孔、窄槽、輪廓、邊距、角度、圓角、薄壁件、軟塑料。物理探頭夠不到的地方,它頂上。
表面粗糙度。 表面質量影響密封、摩擦、疲勞壽命、鍍層附著和外觀。粗糙度儀給你 Ra、Rz。看著光滑的面,照樣可能不達粗糙度要求,所以表面功能重要時就得實測。
目視檢驗。 儀器再全,零件還是得用眼睛看。毛刺、劃痕、凹坑、裂紋、振紋、氧化、污染、鍍層斑駁、陽極氧化不均、銳邊、包裝損傷,這些用眼最直觀。燈光、角度和判定標準要保持一致,免得判定全憑運氣。
讓測量說得準
儀器準不準,看你怎么保養。按期校準,把狀態標清楚。除此之外,還要盯溫度、濕度、零件上的油污、操作手法、測量力、擺放、分辨率,還有夾具穩不穩。精密件先放到室溫再量——剛下機床的零件還是熱的,冷卻會收縮,會把你的量具騙了。
零件不合格時
不合格件要打標、隔離,別流到下一道。然后問自己:哪項要求沒滿足?多少件有風險?根因是什么?能不能安全返工?怎么防止再發生?5 Why、因果圖這類工具,能幫你判斷故障來自刀具、程序、夾具、材料、檢驗還是操作。治的是流程,不是那堆廢品。
怎么挑供應商
別只沖低價下單。訂貨前先問:
- 他們審圖紙、做 DFM 嗎?
- 來料檢驗和可追溯做嗎?
- 肯做 FAI 嗎?
- 用什么測量設備?
- 真能檢 GD&T 嗎?
- 量具校準嗎?
- 能給材料證書和檢測報告嗎?
- 不合格件怎么管控?
- 拿了哪些質量體系認證?
- 從原型到量產能保持一致嗎?
懂自己流程的工廠,會講得明明白白,你要記錄也給得痛快。
關于一鑫精密(Yixin Precision)
一鑫精密 2004 年起就在深圳開 CNC 廠,給海外 B2B 客戶做金屬和塑料定制件。銑削、車削、五軸、EDM 和線切割、鈑金、表面處理、裝配,都在一個廠里完成——一個零件從原料到陽極氧化裝箱,不用換手。他們拿了 ISO 9001、ISO 13485、IATF 16949,覆蓋通用制造,以及醫療和汽車領域。對采購方來說,實在的好處是少換手:一家廠把 DFM、加工、后處理、檢驗、發貨都包了(國際物流走 DHL)。要是拿他們跟別家比,上面那節的問題就是該問的。
結語
好的 CNC 質量,不是最后硬貼上去的。它來自認真讀圖、確認材料、用靠譜的人和校準過的量具跑穩流程,以及留下真實的檢驗記錄。搞懂上面這些方法,你就能問供應商更好的問題,定出真正貼合零件的檢測要求。
遇到緊公差、復雜幾何,或者實在的 GD&T 和表面要求,早點把工廠拉進來。好的制造商會幫你把設計化簡,并在開跑前就建好一份能把問題提前抓出來的檢驗方案——這比事后才發現強多了。
- 上一篇:
注塑成型 vs 3D 打印:怎么選?
2026/9/4 - 下一篇:
半導體行業CNC加工:芯片制造精密零部件完全指南
2026/7/23