注塑成型 vs 3D 打印:怎么選?
2026/9/4 9:51:39??????點擊:
??????文章來源:深圳一鑫精密CNC加工廠
每一個新塑料件都會走到同一個岔路口:打印,還是開模。這不是口味問題。要看你要做多少個、零件得扛住什么,以及從 CAD 文件到第一件合格品之間要花多少時間和錢。
下面說清楚兩者的差別,以及各自在哪一步開始不劃算。
注塑成型是怎么做的
熱塑性塑料顆粒被加熱熔融,在壓力下打進一副機加工的鋼模或鋁模。塑料冷卻,模具打開,零件掉出來。成型周期從幾秒到一分鐘左右,同一副模具可以重復(fù)幾十萬次。
材料就是你在量產(chǎn)件上會指定的那些:ABS、PC、PA(尼龍)、POM、PP、PMMA、TPU,以及各種玻纖增強等改性料。
典型應(yīng)用包括汽車內(nèi)外飾與機艙零件、電子外殼、醫(yī)療設(shè)備外殼、連接器、機器人零部件和工業(yè)設(shè)備件。
這個工藝的強項是穩(wěn)定性。模具驗證完成、工藝窗口鎖定之后,第 1 件和第 5 萬件測出來是一樣的。這是它全部的價值所在。
問題在模具本身。設(shè)計、加工鋼料、配模、試模要花真金白銀,也要幾周時間。把這筆錢花在一個下個月可能還要改圖的結(jié)構(gòu)上,不劃算。
3D 打印是怎么做的
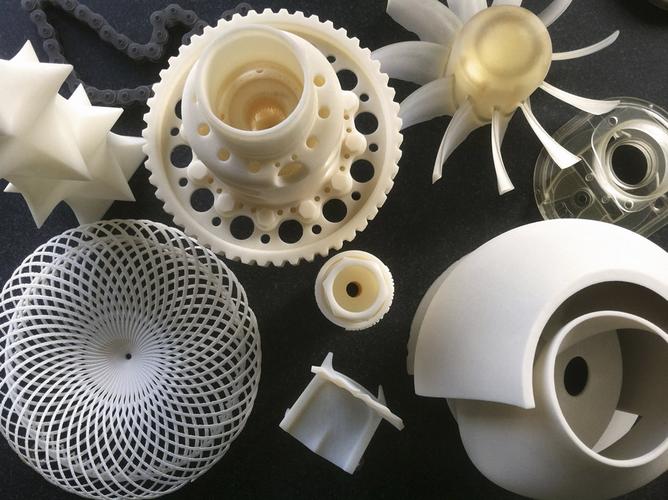
增材制造直接從 CAD 文件開始,一層一層把零件堆出來。不用模具,不用夾具,沒有起訂量。
常見工藝路線:FDM,用 PLA、ABS、尼龍、TPU;光固化類如 SLA;粉末床類如 SLS、MJF,用尼龍粉末。
它真正發(fā)揮作用的地方是原型、裝配驗證、人機工學(xué)評估、單件工裝,以及一些模具師傅很難做出來的形狀,比如內(nèi)部流道、點陣結(jié)構(gòu),還有在鋼模里必須靠側(cè)向抽芯才能成的倒扣。
今晚改模型,明天再打一件。這個循環(huán)就是它的意義,也是設(shè)計還在變動的早期階段幾乎全靠打印的原因。
兩者對照
|
3D 打印 |
注塑成型 |
|
|
前期投入 |
除了文件,沒有別的 |
模具,幾千元起步往上走 |
|
首件周期 |
1 到 3 天 |
3 到 8 周,看模具復(fù)雜程度 |
|
單件成本 |
隨數(shù)量增加基本持平 |
模具費攤銷完后大幅下降 |
|
常見公差 |
±0.2 到 0.5 mm,取決于工藝 |
工藝受控時 ±0.05 到 0.1 mm |
|
表面 |
有層紋,需要打磨或噴涂 |
復(fù)制型腔表面,可拋光、曬紋、蝕紋 |
|
材料 |
種類在增加,性能隨打印方向變化 |
覆蓋全部量產(chǎn)級熱塑性塑料 |
|
設(shè)計變更 |
免費 |
鋼料一動就貴 |
|
合適批量 |
1 件到幾百件 |
幾千件起 |
這些數(shù)字只能當(dāng)大致參考。零件尺寸、材料、結(jié)構(gòu)都會讓它上下浮動。
1. 批量
大多數(shù)情況下,批量說了算。
試驗臺要十個殼體?打印。這周就能拿到實物,設(shè)計改了也不虧。
同樣的殼體要一萬個?模具會在前幾百到兩三千件之間收回成本,具體看尺寸、穴數(shù)和原料。過了這個點,每件基本只剩材料費和機時費。
這個交叉點是移動的。小而簡單的零件,交叉點來得早;大而壁薄、公差緊的零件,交叉點來得晚。讓供應(yīng)商按你的真實年用量算,別拍腦袋。
2. 模具成本
打印幾乎沒什么前期投入。發(fā)個文件就行。
一副模具包含設(shè)計、鋼料、加工、配模、試模,通常還要一兩輪調(diào)整。復(fù)雜度直接決定價格:側(cè)向抽芯、斜頂、緊公差、多穴布局,以及拋光或蝕紋的型腔,每一項都在加錢。
所以只比單價是會被誤導(dǎo)的。要比項目總成本:模具、零件、后處理、檢測、運輸,還有半年后一次設(shè)計變更的代價。
3. 單件成本
打印件不管你訂多少,單件價格差不多。機時和材料隨數(shù)量線性增長。訂一百件而不是十件,大概就付十倍的錢,頂多一點批量折扣。
注塑件正好反過來。固定成本高,邊際成本低。兩條曲線會相交,交點就是決策點。
詢價時把年用量給到供應(yīng)商。不給,他們只能猜,而基于猜測的報價沒有比較價值。
4. 尺寸精度
模具驗證合格、工藝受監(jiān)控之后,注塑能穩(wěn)定保持較緊的公差。給定材料的收縮率是可預(yù)測的,好模具會按收縮率放好尺寸。當(dāng)零件需要反復(fù)與其他件配合、還要跨批次一致時,這一點至關(guān)重要。
打印精度取決于工藝、材料、在成型平臺上的擺放方向、支撐策略,以及冷卻時的翹曲程度。層高決定了精細特征的下限。后處理又會再動一次尺寸。
不管用哪種工藝,關(guān)鍵尺寸都要在圖紙上標(biāo)出來,量產(chǎn)前先約定好怎么測。大多數(shù)關(guān)于超差的爭執(zhí),本質(zhì)是爭執(zhí)一份沒人寫下來的標(biāo)準(zhǔn)。
5. 表面質(zhì)量
注塑件的表面來自型腔。鋼材拋光,零件就光亮;蝕紋,就是啞面。整批每一件都一樣。
打印件帶著工藝的痕跡:層紋、支撐痕、曲面上的臺階紋。打磨、蒸汽拋光、上底漆、噴漆都能改善,但每一項都要增加單件處理時間。
如果零件在消費者眼前,而且你需要成千上萬件看起來一模一樣,表面這塊注塑贏。如果是內(nèi)部支架,沒人會在意。
6. 材料與性能
注塑可以用上全部量產(chǎn)級熱塑性塑料,包括為耐熱、耐化學(xué)、抗紫外、耐磨和尺寸穩(wěn)定而設(shè)計的牌號。性能接近各向同性,原料供應(yīng)商的物性表直接適用。
打印材料一直在進步,但打印件在層間的強度比沿層方向弱。填充率、擺放方向、打印參數(shù)都會改變結(jié)果。打印的尼龍件和注塑的尼龍件,不是同一個零件。
如果這個零件要長期承重、受熱、接觸溶劑或暴曬,就去查這些條件下的材料數(shù)據(jù)。別只看價格選工藝,然后指望材料能扛住。
什么情況選 3D 打印
- 數(shù)量在幾十件以內(nèi)
- 設(shè)計還在改
- 這周就要拿到實物
- 結(jié)構(gòu)開模會非常難受
- 你在驗證裝配、配合或手感
- 還沒人愿意批模具款
機器人團隊打印五版外殼,把走線方式和維修空間理清楚,然后再簽字開鋼模,這就是用對了工藝。
什么情況選注塑成型
- 數(shù)量上千甚至更多
- 公差要跨批次保持一致
- 外觀一致性重要
- 需要量產(chǎn)級材料
- 設(shè)計已經(jīng)凍結(jié)
- 規(guī)模化的單件成本決定項目能不能成立
多數(shù)項目兩個都用
通常的順序是:
打印原型 → 測試 → 改設(shè)計 → DFM 評審 → 開模 → 注塑量產(chǎn)。
打印把問題在還便宜的時候暴露出來。DFM 評審兜住剩下的:壁厚、拔模斜度、縮水、加強筋與壁厚比、澆口位置。然后鋼料只動一次,動在一個值得開模的設(shè)計上。
直接跳去開模,就是企業(yè)最后要為沒做預(yù)算的改模付錢的原因。
一鑫精密怎么做塑料件
一鑫精密做 CNC 加工、注塑成型、鈑金、壓鑄、表面處理和裝配。這個工藝組合在這里很關(guān)鍵,因為"打印還是注塑"這個問題的誠實答案,有時候是兩個都不是。做 20 件、公差又緊,機加工件可能比兩者都劃算。
在塑料件項目上,我們的工程師會看材料、壁厚、拔模斜度、加強筋、凸臺、收縮率、公差、裝配要求、預(yù)期產(chǎn)量和表面要求,然后再推薦工藝。常見結(jié)論是先打印、后開模。
我們也接原型和小批量,這適合機器人、醫(yī)療設(shè)備、自動化設(shè)備、電子和精密儀器這些行業(yè)——它們的設(shè)計在定稿前往往要經(jīng)過好幾輪驗證。
尺寸控制、工藝文件、檢驗和交付表現(xiàn),才是決定一家供應(yīng)商兩年后還能不能用的東西。
所以到底哪個更好?
問題問錯了。打印擅長應(yīng)對不確定和小數(shù)量,注塑擅長批量、一致性和表面。你身邊大多數(shù)塑料產(chǎn)品,在不同階段都經(jīng)歷過這兩種工藝。
做決定前,先把這些寫下來:
- 年用量,以及明年的量
- 目標(biāo)單件成本
- 模具預(yù)算
- 真正要緊的公差
- 材料,以及它要扛住什么
- 表面要求
- 機械載荷與環(huán)境條件
- 預(yù)期產(chǎn)品壽命
- 交期上限
- 產(chǎn)量會不會漲
然后在設(shè)計凍結(jié)之前,把這份清單發(fā)給制造商。零件成本的大頭是被結(jié)構(gòu)鎖死的,而結(jié)構(gòu)在還沒動鋼料的時候改起來最便宜。
- 上一篇:
鋁件 CNC 加工的最小壁厚:設(shè)計指南
2026/9/14 - 下一篇:
CNC 加工質(zhì)量控制:一份實用的檢測指南
2026/8/18